自动化产线多气缸同步动作时容易出现抢气、压力波动,造成气缸推力不稳、定位偏差、产品不良率上升。通过管路整改、增设缓冲储气、精密调压、变频联动等方式完成空压机稳压改造,稳定气缸供气压力,降低气动故障,实现产线稳定运行。
1.气缸压力波动带来的产线影响
多条气缸同时动作时,瞬间用气峰值会造成主管压力快速跌落,气缸伸出、缩回速度不一致,夹持力忽大忽小,直接引发工件压伤、定位偏移、检测误判等问题。长期压力不稳还会加速气缸密封圈磨损、电磁阀寿命衰减,增加日常维护频次。很多现场直接调高空压机输出压力,不仅无法从根源消除波动,还会放大管路泄漏损耗,造成电费持续增加。
2.空压机端基础稳压改造措施
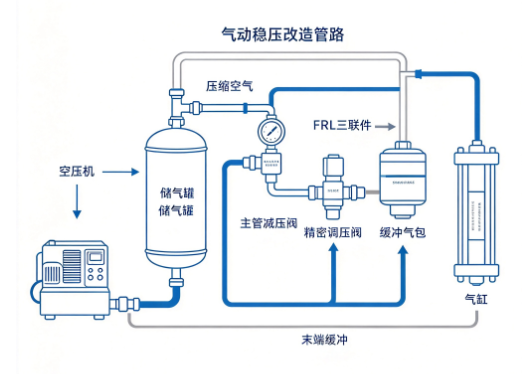
空压机机组优先选用变频机型,依托变频调速匹配用气负荷,缩小主管压力波动区间。在空压机出气端增设主储气罐,大容量罐体起到缓冲蓄能作用,吸收瞬间用气冲击;储气罐配套安全阀、自动排水器,定期排出油水杂质。多路产线供气场景,可加装主管路精密减压阀,统一稳定全厂气源基准压力,避免空压机频繁加载卸载。多条独立产线建议做分区供气,隔离高频用气工位,防止互相抢气干扰。
3.产线支管与气缸末端压力优化方案
主管气源稳定后,每个工位气源入口配置FRL三联件,完成过滤、调压、油雾处理。高速夹持、精密定位这类关键气缸,升级精密调压阀,靠近气缸接口加装小型缓冲储气包,缩短气缸到调压阀的气管距离,减少管路容积带来的压力滞后。优化气管规格,缩短细长软管,减少弯头、快插接头等节流点位,降低管路压损。针对不同气缸按需设定压力,不要统一高压供气,执行机构按工艺最低可用压力设置。
4.改造调试与长期运维管控
改造完成后,在主管、关键气缸进气口布置压力监测点,采集空载、连续循环工况下的压力曲线,核对峰值压降是否在允许范围。做好管路检漏,使用超声检漏仪排查接头、阀件、气缸内泄,泄漏是压力持续不稳的重要诱因。建立点检周期,定期清洗滤芯、校验调压阀,换季时检查储气罐排水功能。产线新增气动工位时,提前核算用气峰值,评估储气容量与空压机供气余量,避免后期气源不足。